Email:
 Telephone: +86-13951382065

Havalı sınıflandırıcı tasarımı nadiren hak ettiği ilgiyi görür. Öğütme projelerinin çoğunda konuşma değirmen, silindirleri, halkaları ve motoru etrafında dönerken sınıflandırıcı, bitmiş tozun gerçekten müşterinin spesifikasyonlarını karşılayıp karşılamadığına sessizce karar verir. Metalurji, madencilik, inşaat malzemeleri ve kimyasal işleme alanlarında 100'e yakın enerji tasarruflu öğütme hattı teslim ettikten sonra basit bir ders öğrendik: iyi tasarlanmış bir sınıflandırıcı ortalama bir değirmenin mükemmel görünmesini sağlayabilir, kötü tasarlanmış bir sınıflandırıcı ise mükemmel ekipmanın bozuk görünmesine neden olabilir.
Aşağıda, hava sınıflandırmasının ardındaki tasarım ilkelerine, kesme noktasını gerçekten hareket ettiren değişkenlere ve değirmen seçiminin, onun üzerinde bulunan sınıflandırıcıyı şekillendirme şekline pratik bir bakış yer almaktadır. Bunların hiçbiri kendi başına teori değildir. Her nokta gerçek üretim hatlarında devreye alma, numune alma ve sorun giderme çalışmalarından gelir.
Havalı Sınıflandırıcının Öğütme Devresinde Gerçekte Yaptığı İş
Hava sınıflandırıcı bir ekran değildir. Büyük boyutlu parçacıkları durduran bir ağ, açıklık ve mekanik bariyer yoktur. Ayrılık güçler dengesi yoluyla gerçekleşir. Sınıflandırma bölgesinin içinde her parçacık merkezkaç veya atalet kuvvetiyle dışarı doğru itilir ve aerodinamik sürüklenmeyle içeriye doğru çekilir. Merkezkaç kuvveti kütleyle birlikte büyürken sürtünme yüzey alanıyla birlikte arttığından, daha büyük parçacıklar dışarı doğru itilirken daha ince parçacıklar hava akımını takip eder. İki kuvvetin birbirini iptal ettiği boyut kesme noktası olur.
Kapalı bir öğütme devresinde sınıflandırıcı aynı anda üç işi gerçekleştirir:
- Değirmen çıkışını bitmiş ürün akışına ve kaba dönüş akışına ayırır.
- Nihai tozun üst boyutunu ve genel parçacık boyutu dağılımını kontrol eder.
- Yeterince ince olduklarında ince taneleri kaldırarak aşırı öğütmeyi sınırlar.
Dört performans numarası size bir tasarımın gerçekten işe yarayıp yaramadığını gösterir. Genellikle d50 veya d97 olarak ifade edilen kesme noktası, bölünmenin nerede gerçekleşeceğini tanımlar. Kesimin keskinliği, bu bölünmenin ne kadar temiz olduğunu açıklar. Dolaşan yük, ne kadar malzemenin geri dönüştürüldüğünü gösterir. Bitmiş toz ton başına özgül enerji, gerçek işletme maliyetini ortaya koymaktadır. Çok kaba kesim yapan bir sınıflandırıcı değirmene aşırı yük bindirir. Çok ince kesen, zaten kabul edilebilir olan tozu yeniden sirküle eder ve boşuna enerji yakar.
Etkili Sınıflandırmanın Arkasındaki Temel Tasarım İlkeleri
Kesim noktasındaki kuvvet dengesi
Rotor hızı herhangi bir sınıflandırıcıda en görünür kaldıraçtır. Rotor ucu hızının arttırılması merkezkaç alanını güçlendirir ve kesme noktasını daha ince iter. Parçacık kütlesi kabaca çapın küpüyle ölçeklendiğinden, sürükleme karesiyle ölçeklendiğinden, en ufak bir hız değişikliği bile bitmiş parçacık boyutu dağılımında ölçülebilir bir değişime neden olur. Değişken frekanslı sürücülerin modern ünitelerde standart hale gelmesinin nedeni tam olarak budur: kesme noktası, sabit bir mekanik olgu yerine bir çalışma parametresine dönüşür.
Sınıflandırma bölgesinin geometrisi
Rotor çapı, kanat sayısı, kanat açısı, rotor ile mahfaza arasındaki boşluk ve girdap bulucunun derinliği ve çapı, iç akış alanını şekillendirir. Daha uzun ve daha dar bir sınıflandırma bölgesi, kalma süresini artırır ve genellikle keskinliği artırır, ancak aynı zamanda basınç düşüşünü de artırır. Kısa, geniş bir bölge, daha yumuşak bir kesim pahasına daha fazla havayı ve daha fazla verimi işler. Evrensel olarak doğru bir geometri yoktur; yalnızca besleme ve hedef ürünle eşleşen geometri vardır.
Hava akışı, basınç ve sızdırmazlık
Havanın iki ayrı görevi vardır: parçacıkları taşır ve dağıtır. Taşıma havası hacmi kapasiteyi belirlerken, dağılım kalitesi keskinliği belirler. Rotor ne kadar hassas olursa olsun, sınıflandırma bölgesine yığınlar halinde giren yem, yığınlar halinde sınıflandırılacaktır. Tüm devreyi negatif basınç altında çalıştırmak, tozu sistemin içinde tutar ve temizliği iyileştirir ve conta havası, rulmanları ince aşındırıcı parçacıklardan korur. Hedefin kararlı, çok ince bir çıktı olduğu durumlarda, rotor hızı ile bunun sonucunda ortaya çıkan parçacık boyutu dağılımı arasındaki ilişki daha derin bir çalışmayı hak etmektedir; konulu makalemiz dikey öğütme değirmeninde yüksek hassasiyetli sınıflandırıcılar bu bağlantıyı ayrıntılı olarak araştırıyor.
Kesim Noktasını Hareket ettiren Tasarım Değişkenleri
Aşağıdaki tablo ana tasarım ve işletme değişkenlerinin pratikte nasıl davrandığını özetlemektedir. Değişimin yönünü güvenilir olarak ve kesin büyüklüğünü ise kendi malzemenizden numune alarak teyit edilmesi gereken bir şey olarak kabul edin.
| Tasarım değişkeni | Nasıl ayarlanır | Kesim noktası üzerindeki etki | Kapasite ve kaliteye etkisi |
|---|---|---|---|
| Rotor hızı | Değişken frekanslı sürücü | Daha yüksek hız daha ince bir kesim sağlar | Çalışırken ayarlanabilir; daha ince bir kesim dolaşımdaki yükü artırır |
| Rotor çapı ve bıçak sayısı | Tasarım sırasında düzeltildi | Daha fazla bıçağa sahip daha büyük rotor daha ince keser | Daha yüksek kapasite ancak daha yüksek basınç düşüşü |
| Birincil taşıma havası | Damper veya fan hızı | Daha fazla hava kesimi daha kaba kaydırır | Verimi artırır ve kaba kuyruk riskini artırır |
| İkincil dağılım havası | Damper ayarı | Çok az doğrudan etki | Daha keskin kesim ve ince tanelerde daha az kaba parçacık |
| Girdap bulucu derinliği | Mekanik değişim | Alt veya daha küçük bulucu daha ince keser | İnce tanelerin geri kazanımını iyileştirir, basınç düşüşünü artırır |
| Hava akışını kapatın | Basınç regülatörü | Doğrudan etki yok | Rulmanları korur ve kirlenmeyi önler |
Sınıflandırıcı Tasarımını Değirmen Yukarı Akışıyla Eşleştirme
Sınıflandırıcı tasarımı tek başına mevcut değildir. Değirmen, besleme boyutu dağılımını, toz yüklemesini ve malzemenin sınıflandırma bölgesine girme şeklini belirler; bu nedenle ikisinin tek bir sistem olarak tasarlanması gerekir. Komple taşlama hatlarıyla ilgili deneyimin karşılığını aldığı nokta burasıdır, çünkü bir tarafta bir değişiklik her zaman diğer tarafta kendini gösterir.
Entegre dinamik sınıflandırıcıya sahip dikey değirmenler
Dikey öğütme değirmeninde sınıflandırıcı rotor doğrudan öğütme tablasının üzerinde bulunur ve öğütme bölgesiyle aynı mahfazayı paylaşır. Malzeme hava akımıyla yukarıya doğru taşınır, tek geçişte sınıflandırılır ve çok kaba olması durumunda içeriye geri gönderilir. Buradaki tasarım öncelikleri cömert boyutlu bir rotor, ayarlanabilir bir girdap bulucu ve ince aşındırıcı tozları rulmanlardan uzak tutacak kadar güçlü sızdırmazlık havasıdır. Devre negatif basınç altında çalıştığı için sınıflandırıcı ve toz toplayıcının ayrı ayrı boyutlandırılması yerine birlikte boyutlandırılması gerekir. LYH1008 serisi dikey öğütme değirmenimiz, öğütme, sınıflandırma ve taşımanın tek bir makinede gerçekleştirildiği tam olarak bu düzenleme etrafında inşa edilmiştir.
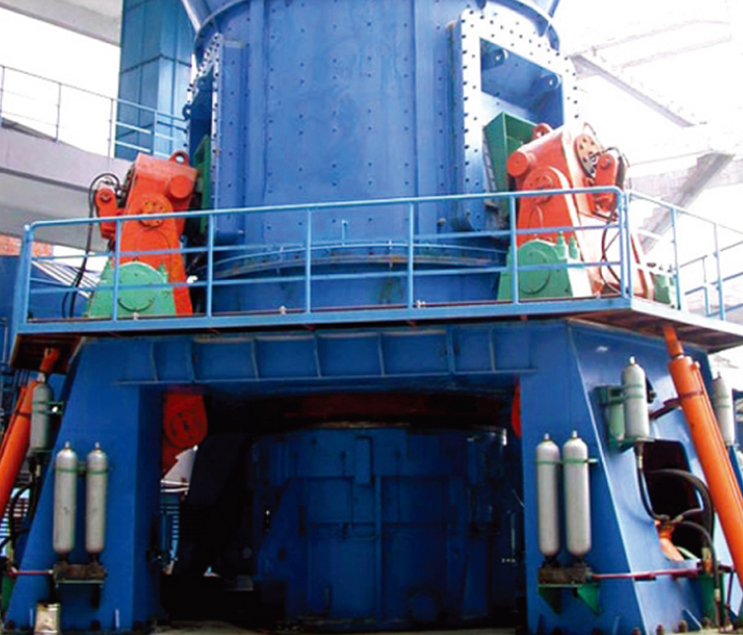 LYH1008 Serisi Dik Öğütme Değirmeni LYH1008 serisi dikey değirmen, yabancı teknolojiyi absorbe etmek için tasarlanmış yeni bir ekipman türüdür. Dönen taşlama diski üzerindeki malzemeyi (0-15MM) yuvarlayarak taşlar. Ürünü Görüntüle →
Halkalı valsli değirmenler ve akıllı sınıflandırma
Halkalı valsli değirmenler daha düşük hızlarda çalışır ve daha dar bir besleme dağıtımı üretir, bu da sınıflandırıcının başa çıkması gereken şeyleri değiştirir. Burada vurgu hassas, tekrarlanabilir kontrole doğru kayıyor. Programlanabilir mantık kontrolüyle birleştirilmiş değişken hız kafesi, operatörlerin hattı durdurmadan ürün inceliğini kesmesine olanak tanır ve besleme sertliği veya nem kaymaları durumunda kontrol sisteminin otomatik olarak telafi etmesine olanak tanır. LYH996 serisi yeni tip akıllı dikey halkalı valsli değirmen, halkalı valsli öğütme aşamasını hızı proses tarifinin bir parçası olarak yönetilen bir sınıflandırıcıyla eşleştirerek bu felsefeyi takip ediyor.
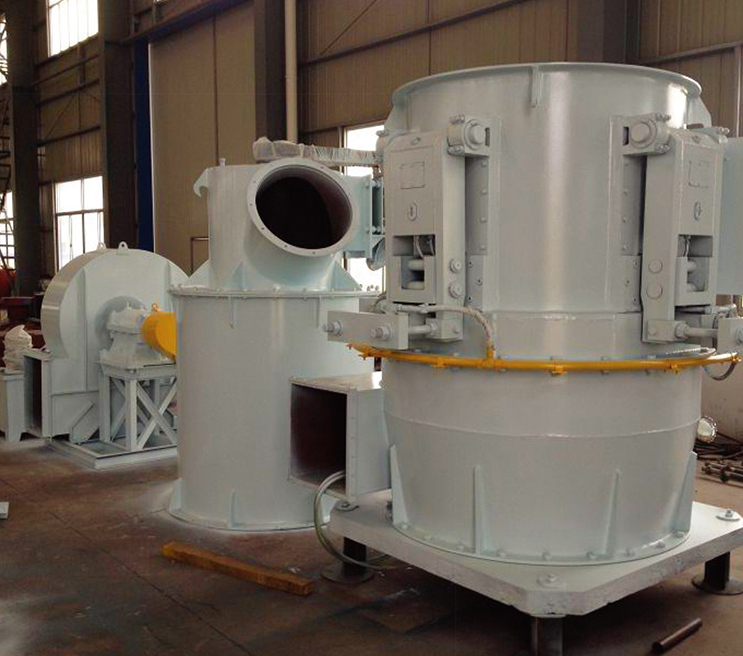 LYH996 Serisi Yeni Tip Akıllı Dikey Halka Valsli Değirmen Ultra ince toz işleme alanında, giderek daha fazla ultra ince toz gereksinimiyle karşı karşıya kalan geleneksel ultra ince toz işleme ekipmanlarının karşılanması zor olmuştur. Ürünü Görüntüle →
Sarkaçlı değirmenler ve güçlendirme dostu sınıflandırma
Raymond tipi dört silindirli sarkaçlı değirmenler, kireçtaşı, kalsit, barit, dolomit ve benzeri mineraller için en önemli kaynak olmaya devam ediyor ve bunların birçoğu onlarca yıllıktır. Sınıflandırıcıları genellikle değirmen muhafazasının üstüne monte edilen çift konili veya türbin tipindedir. Burada tasarım önceliği farklıdır. Fan ve kanalların ek basınç düşüşünü absorbe edebilmesi koşuluyla, sınıflandırma aşamasının yükseltilmesi genellikle öğütme aşamasını yeniden inşa etmekten daha fazla değer sağlar. LYH998 4 silindirli Raymond öğütme sarkaçlı değirmeni, bu yükseltme yolu göz önünde bulundurularak tasarlanmıştır; böylece mevcut bir tesis, tüm devreyi değiştirmeden ürün inceliğini ve çıktısını geliştirebilir.
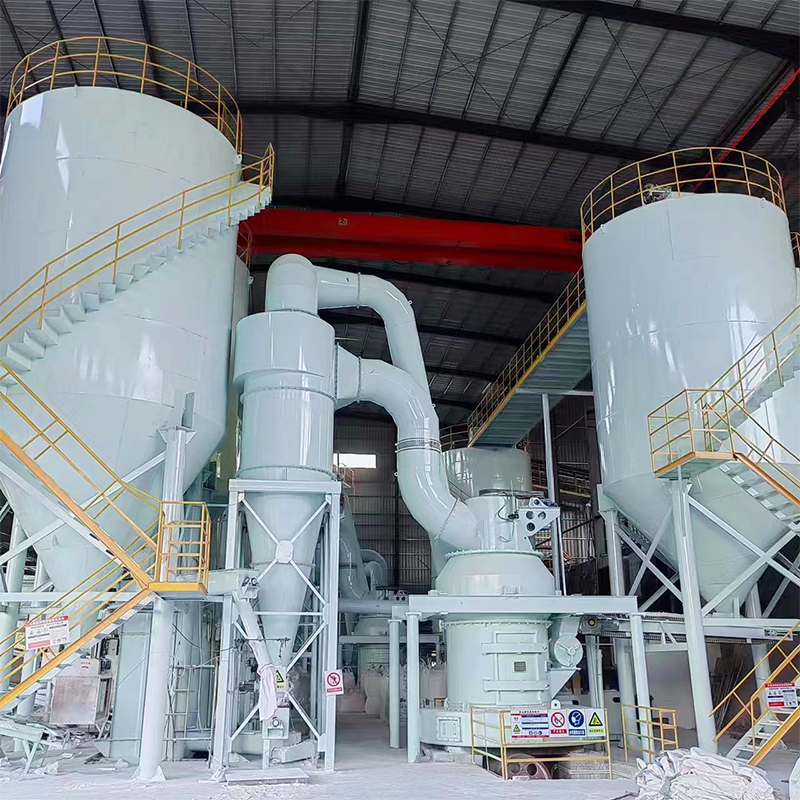 LYH998 Raymond Öğütme Sarkaçlı Değirmen LYH998 serisi yeni tip akıllı Raymond öğütme değirmeni, büyük üniversiteler ve kolejler ile kapsamlı işbirliğine dayanan en son freze makinesi türüdür. Ürünü Görüntüle →
En Sık Gördüğümüz Tasarım Hataları
Sınıflandırıcı problemlerinin çoğu egzotik değildir. Bunlar projenin çok erken safhalarında alınan bir avuç yinelenen karardan geliyor.
- Fanın değirmen için boyutlandırılması ve ardından sınıflandırıcıdan mevcut hava hacminin izin verdiğinden daha fazlasını yapmasının istenmesi.
- Sınıflandırıcıyı düzensiz veya ıslak bir malzeme akışıyla beslemek; Kabaca yüzde altının üzerindeki nem, sınıflandırmayı bir ayırma probleminden ziyade bir blokaj problemine dönüştürür.
- Yarattığı dolaşım yükünü hesaplamadan kağıt üzerinde iddialı bir kesim noktası seçmek.
- Aşınmayı göz ardı etmek. Bıçak uçları ve gömlekleri aşınır, rotor boşluğu açılır ve kesme noktası her ay daha da kalınlaşır.
- Sızdırmazlık havasının isteğe bağlı olarak işlenmesi. Rulmanlara toz girişi, plansız arıza sürelerinin en yaygın nedenlerinden biridir.
- Numune almadan devreye alma. Kararlı durumda ölçülen parçacık boyutu dağılımı, tasarım amacına ulaşıldığının tek güvenilir kanıtıdır.
Tasarımdan Devreye Almaya
İyi sınıflandırıcı tasarımı bir çizim seti ile değil, dokümantasyon, örnekleme ve ayarlama ile sona erer. Komple bir öğütme hattında sınıflandırma aşaması, besleme boyutu, hedef incelik ve mevcut hava hacmine göre karşılaştırılır ve ardından devre kararlı duruma ulaştığında elek ve lazer analizi ile doğrulanır. Projeleri aynı zamanda EPCM bazında teslim ettiğimiz için mühendislikten satın alma ve inşaat yönetimine kadar tüm zincirin sorumluluğunu alabiliyoruz; bu genellikle birden fazla tedarikçinin bir akü limitini paylaştığı durumlarda ortaya çıkan boşlukları önlemenin en basit yoludur.
Yeni bir proje planlıyorsanız veya mevcut bir hattı yeniden inşa ediyorsanız, genel bakışımız toz öğütme projesi için anahtar teslimi EPCM'nin anlamı nedir? Kapsamın, sorumlulukların ve devir teslimin normalde nasıl yapılandırıldığını açıklar.
Havalı sınıflandırıcı tasarımı sabrı ödüllendirir. Fizik basittir ancak geometri, hava akışı, sızdırmazlık ve kontrol ayrıntıları, bir devrenin tasarım noktasında mı çalışacağına yoksa birkaç ay içinde ondan uzaklaşıp uzaklaşmayacağına karar verir. Güç dengesini doğru yapın, hava sistemini dürüstçe boyutlandırın ve ilk günden itibaren aşınmayı planlayın.
Şu tarihte: Nantong Liyuanheng Makine Mohs sertliği yedinin altında ve nemi yüzde altının altında olan ve kabaca 60 ile 600 mesh arasında ayarlanabilen nihai ürünlerle mineraller için öğütme ve sınıflandırma ekipmanları oluşturmak için yıllarımızı harcadık. Sınıflandırma aşamanız hakkında ikinci bir görüş almak isterseniz mühendislerimiz rakamlar üzerinde sizinle konuşmaktan her zaman mutluluk duyacaktır.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065